



 English
Dva kotúče polypropylénovej netkanej textílie s hmotnosťou 25 g/m2 prejdú každou vizuálnou kontrolou a stále sa na výrobnej linke správajú ako rôzne materiály. Jeden plynule prechádza do prevádzky hygienických výrobkov; druhý prekročí limit vzduchovej priepustnosti zákazníka a zásielka sa zadrží pri bráne. Rozdiel je okom neviditeľný, ale okamžite sa ukáže na merači prietoku vzduchu.
Priedušnosť, rýchlosť, ktorou vzduch prechádza tkaninou pod pevným rozdielom tlaku, je jednou z najčastejšie špecifikovaných vlastností pri nákupe netkanej textílie a rozhoduje sa o nej na výrobnej linke, nie v sklade. Jemnosť vlákna, štruktúra pásu a podmienky lepenia určujú hodnotu dlho pred zabalením kotúča. Táto príručka vysvetľuje, čo znamená meranie, ktoré testovacie štandardy platia, čo posúva číslo a ako konfigurácia linky určuje priepustnosť, ktorú môže rastlina konzistentne držať.
Čo vlastne meria priepustnosť vzduchu
Priepustnosť vzduchu je rýchlosť, ktorou vzduch prúdi cez známu oblasť látky, keď sa na jej dve strany aplikuje definovaný tlakový rozdiel. V praxi: upnite vzorku, natiahnite cez ňu vzduch pri nastavenom tlaku a zaznamenajte, koľko vzduchu prejde každú sekundu. Keďže test je rýchly a nedeštruktívny, slúži ako rutinná brána kvality aj ako vlastnosť špecifikácie.
Výsledky sú uvedené v cm 3 /cm 2 /s (číselne rovnaké ako cm/s), mm/s alebo ft 3 /min/ft 2 , často skrátené na CFM. Na prevodoch záleží vždy, keď sa stretnú dva katalógové listy: 1 cm 3 /cm 2 /s sa rovná 10 mm/s a 1 CFM vyjde približne na 5,08 mm/s. Špecifikácia, ktorá jednoducho znie „500“, nemá zmysel, kým sa k nej nepripojí jednotka, testovacia hlava a tlak.
Dominujú dva štandardy. ISO 9237 je medzinárodne najpoužívanejšia a zvyčajne beží s 20 cm 2 skúšobná hlava pri poklese tlaku 100 Pa. ASTM D737, štandard v Severnej Amerike, bežne aplikuje 125 Pa (0,5 palca vodného stĺpca) cez 38 cm 2 hlavu. Pretože sa plocha hlavy a tlak líšia, výsledky podľa týchto dvoch noriem nie sú priamo zameniteľné; tkanina čítajúca 300 mm/s podľa ISO 9237 nebude čítaná 300 podľa ASTM D737. Vyžadovanie akéhokoľvek údajového listu s uvedením štandardu, oblasti hlavy a tlaku je najlacnejším krokom na predchádzanie sporom, ktorý môže kupujúci urobiť.
Čo hýbe číslom v netkanej sieti
Vzduch prechádza kanálmi medzi vláknami, takže čokoľvek, čo zmení veľkosť, počet alebo kontinuitu týchto kanálov, zmení hodnotu. Na spunmelt linke robia väčšinu práce tri faktory.
Jemnosť vlákna
Jemnejšie vlákna nabaľujú viac povrchu a kľukatejšie dráhy do rovnakej hmotnosti látky, takže prúdenie vzduchu klesá. Toto je hlavný dôvod, prečo vrstva fúkaná z taveniny s vláknami v rozsahu jednociferných mikrónov odoláva vzduchu oveľa viac ako vrstva spájaná pri zvlákňovaní s rovnakou plošnou hmotnosťou a zároveň lepšie zachytáva častice. Na strane vyfukovanej z taveniny index toku taveniny polyméru a dizajn matrice určujú, ako jemné vlákna vychádzajú; na strane pri zvlákňovaní spájaný denier vlákna, nastavený prevažne rýchlosťou ťahania, posúva priepustnosť rovnakým smerom.
Základná hmotnosť a hrúbka
Udržujte všetko ostatné konštantné a priepustnosť klesá so zvyšujúcou sa plošnou hmotnosťou, pretože vzduch má na prechod viac materiálu. Vzťah nie je lineárny; pohyb od 15 do 30 g/m2 nezníži údaj na polovicu. Smer je však spoľahlivý, a preto je základná hmotnosť prvou premennou, ktorú je potrebné skontrolovať, keď sa hodnoty pohybujú medzi kotúčmi.
Lepenie a kalandrovanie
O tom, ako zostane web otvorený, rozhoduje tepelné kalandrovanie. Vyššia teplota a tlak zovretia sploštia spojovacie body a spevnia sieť, čím sa uzatvoria kanály a hodnota sa stiahne; ľahšie lepenie zanecháva sieť objemnejšiu a priepustnejšiu. Dôležitý je aj gravírovaný vzor väzby, pretože hustejší bodový vzor je pri rovnakej hmotnosti nižší ako hrubý. Pre bližší pohľad na príslušné nastavenia, tento návod, ako kalandrovacia teplota, rýchlosť a tlak tvaruje finálnu tkaninu, podrobne uvádza kompromisy.
Priority vzduchovej priepustnosti podľa aplikácie
Univerzálny cieľ neexistuje. Kryt plodín a chirurgické zakrytie sú na opačných koncoch stupnice a obe sú správne. To, čo sa mení od jednej aplikácie k ďalšej, je to, s čím musí byť vyvážená hodnota priepustnosti.
| Aplikácia | Spoločná štruktúra | Čo musí špecifikácia vyvážiť |
|---|---|---|
| Chirurgické plášte a rúška | SMS | Bariéra tekutín a častíc proti pohodliu nositeľa |
| Pleťové masky a respirátory | Spunbond-meltblown kompozity | Účinnosť filtrácie proti dýchaciemu odporu |
| Hygienické vrchné a zadné vrstvy | SS alebo SMMS | Mäkkosť a priedušnosť proti zadržiavaniu |
| Poľnohospodárske kryty a krajinná tkanina | S alebo SS | Výmena plynu proti zadržiavaniu tepla |
| Nákupné tašky a obaly | S | Nízka priorita; čítanie sleduje hlavne konzistenciu otvorenosti webu |
Rad masky si zaslúži bližší pohľad, pretože ukazuje, že špecifikácia priepustnosti je skutočne obojstranná zmluva. Médiá, ktoré agresívne filtrujú, ale sotva prechádzajú vzduchom, zlyhávajú v prevádzke, pretože ich používatelia stiahnu z tváre alebo ich prestanú správne nosiť, a preto limity dýchacieho odporu sú v štandardoch masiek spolu s účinnosťou filtrácie. Udržanie oboch čísel v rozsahu je do značnej miery záležitosťou kontroly jemnosti vlákna a stabilnej tvorby rúna na linke vyfukovanej z taveniny. Závody, ktoré chcú vyrábať túto vrstvu vo vlastnej réžii, zvyčajne vyhodnocujú vyhradenú linku fúkanú z taveniny, buď samostatnú, alebo ako súčasť zloženej konfigurácie:
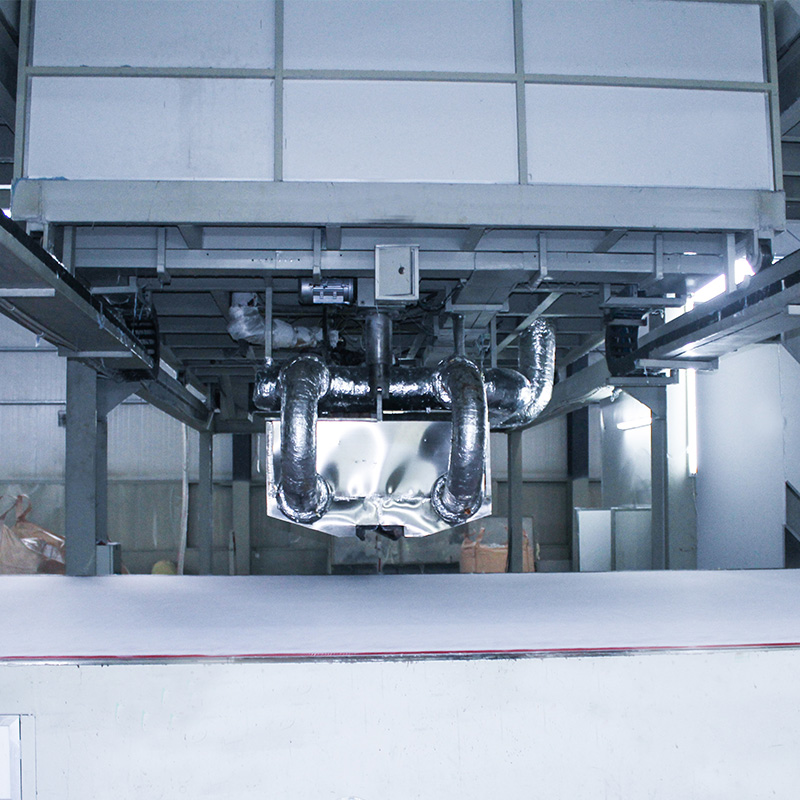 Netkaný stroj na filtráciu média z taveniny Táto tavná fúkaná linka vyrába polypropylénovú tkaninu s jemným priemerom od 18 do 300 g/m2 pri 10 až 70 m/min., čím poskytuje rastlinám jemnosť vlákna a kontrolu siete potrebnú na udržanie účinnosti filtrácie a odporu pri dýchaní v rozsahu pre médiá masky. Zobraziť produkt →
Priepustnosť vzduchu nie je to isté ako priedušnosť
„Priedušnosť“ sa voľne používa pre dve rôzne merania a zmätok spôsobuje skutočné chyby pri nákupe. Priedušnosť sleduje prúdenie vzduchu cez tkaninu. Rýchlosť prenosu pary vlhkosti, zvyčajne písaná MVTR alebo WVTR, sleduje, ako rýchlo sa vodná para pohybuje cez ňu. Korelujú v niektorých štruktúrach, ale nie v iných: priedušná fólia môže ľahko prechádzať parou, pričom takmer úplne blokuje prúdenie vzduchu, čo je presne to, ako mnohé hygienické zadné fólie fungujú. Keď zákazník požaduje „priedušnú“ tkaninu, ďalšou produktívnou otázkou je, či tým myslí prúdenie vzduchu, priepustnosť pár alebo oboje, pretože skúšobné metódy, jednotky a dôsledky strojového zariadenia sa všetky líšia.
Ako konfigurácia linky nastavuje okno priepustnosti
Každá linka spunmelt má rozsah priepustnosti, ktorý môže dosiahnuť daným polymérom a receptúrou, a konfigurácia lúča je najväčším samostatným rozhodnutím za týmto rozsahom.
Otvorené konštrukcie: línie S a SS
Jednolúčová línia S vyrába najotvorenejšie tkaniny s najvyššou priepustnosťou v rade spunmelt. Táto otvorenosť je charakteristická pre nákupné tašky, obaly, poľnohospodárske kryty a podložku nábytku a moderné jednolúčové linky dosahujú nízke deniery a vysoké výstupy, ktoré tieto trhy požadujú. Linky SS pridávajú druhý zvlákňovací lúč, ktorý vymieňa určitú otvorenosť za jednotnosť a schopnosť plynúť ľahšími, rovnomernejšími tkaninami pre hygienu a utieranie substrátov. Výbavou tejto triedy látok je účelová jednolúčová línia S:
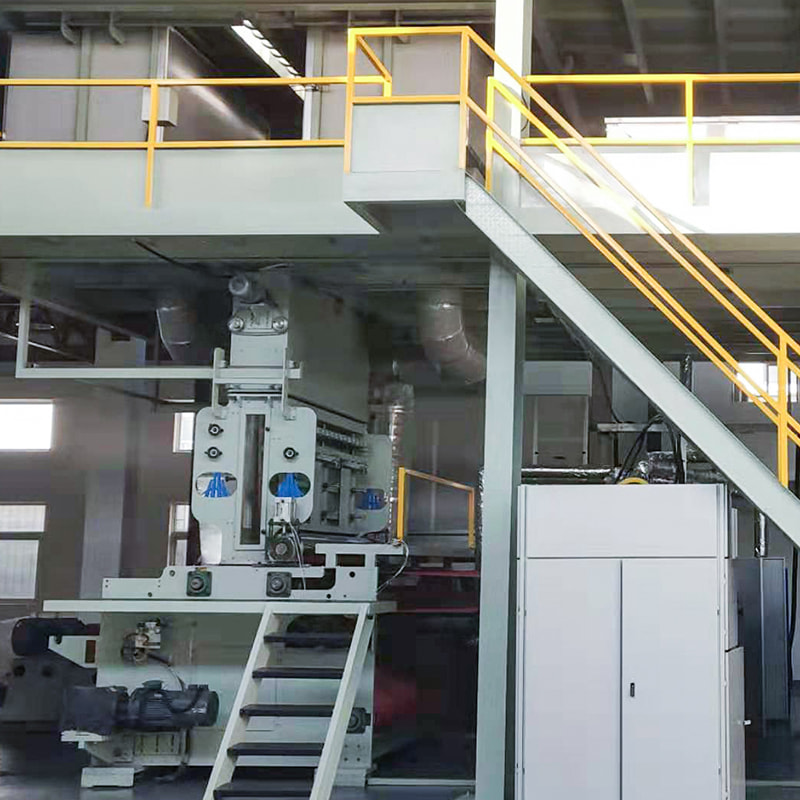 Single-Beam S Spunbond Netkaný stroj Jednolúčová linka spunbond s hmotnosťou 10 – 200 g/m2 pri rýchlosti 9 – 150 m/min robí z otvorených, vysoko priepustných textílií, ktoré sú vhodné pre nákupné tašky, obaly a poťahy na poľnohospodárske výrobky, o ktorých sa hovorilo tesne pred týmto bodom. Zobraziť produkt →
Bariéra s riadeným prúdením vzduchu: SMS, SMMS a SMMSS
Pridaním tavných lúčov vzniká rodina SMS, kde jedna alebo dve fúkané tavné vrstvy sú umiestnené medzi vrstvami spájanými pri zvlákňovaní. Každá vrstva fúkaná z taveniny znižuje priepustnosť a posúva bariérový výkon nahor, na čom sú postavené práve obchodné medicínske textílie a prémiové hygienické výrobky. Výber medzi S, SS, SMS, SMMS a SMMSS je menej o tom, čo je lepšie, a viac o tom, za akú rovnováhu medzi priepustnosťou a bariérou sa cieľová aplikácia skutočne oplatí. Pre medicínske a prémiové hygienické substráty vyzerá platforma ťažného koňa takto:
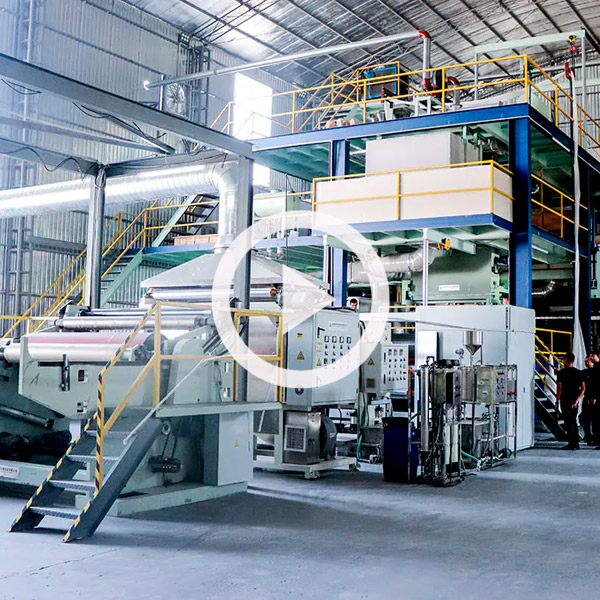 PP SMS kompozitný netkaný stroj Táto platforma SMS, ktorá kombinuje lúče spunbond a meltblown, produkuje tkaninu s hmotnosťou 9–70 g/m2 pri rýchlosti až 350 m/min, čím poskytuje medicínske textílie a prvotriedne hygienické substráty potrebnú rovnováhu medzi priepustnosťou a bariérou. Zobraziť produkt →
V rámci danej konfigurácie, nastavenia kalandrovania, vkladania taveniny a výberu polyméru dolaďujú, kde v okne recept pristane. To je dôvod, prečo sa seriózni dodávatelia strojov pýtajú na cieľové vlastnosti tkaniny, vrátane rozsahu priepustnosti, skôr ako citujú rad: zariadenie musí byť navrhnuté podľa špecifikácie, nie naopak.
Päť kontrol pred schválením látky alebo linky
- Pomenujte štandard a podmienky. Prijmite špecifikácie napísané ako ISO 9237 s uvedenou oblasťou hlavy a tlakom alebo ASTM D737 za rovnakých podmienok a odmietnite holé čísla.
- Opravte jednotku. V zmluve uveďte mm/s alebo CFM a pred porovnaním údajov preveďte približne 5,08 mm/s na CFM.
- Vzorky upravte rovnakým spôsobom. Hodnoty prietoku vzduchu sa menia s teplotou a vlhkosťou, preto testujte po kondicionovaní v štandardnej textilnej atmosfére s teplotou približne 20 – 21 °C a 65 % relatívnej vlhkosti.
- Opýtajte sa na kontext procesu. Základná hmotnosť, denier vlákna a nastavenia kalendára umožňujú vysledovať odchýlku k príčine namiesto toho, aby sa o nej diskutovalo.
- Overte si to na vlastnej konverznej linke. Laminovanie, embosovanie a premena tepla, to všetko spolupôsobí s otvorenosťou pásu a pilotný chod stojí oveľa menej ako odmietnutá zásielka.
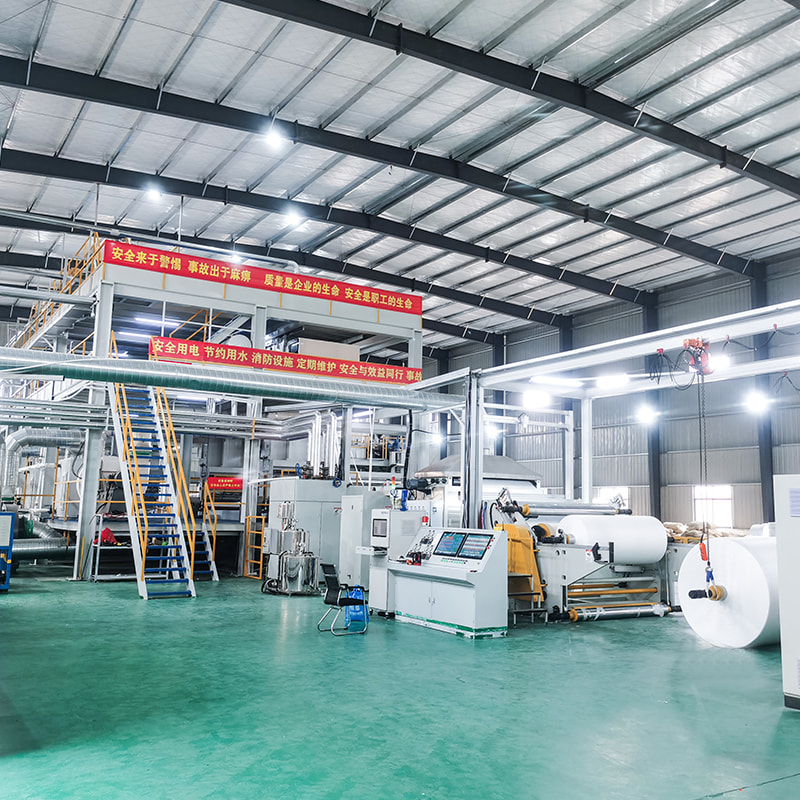
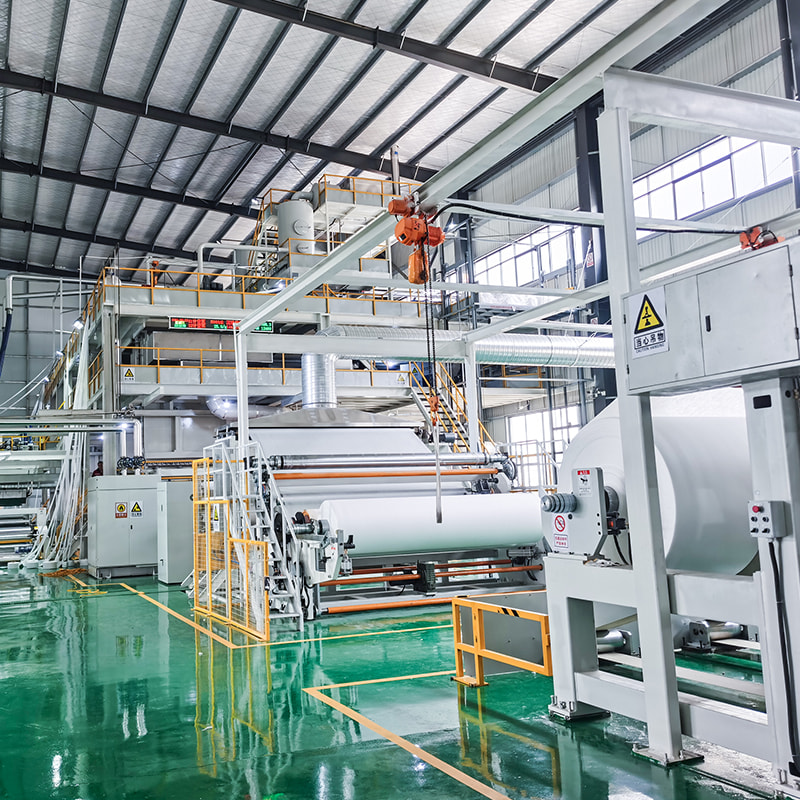
Žiadna z týchto kontrol nestojí veľa a spoločne zabránia najbežnejšiemu argumentu pri dodávkach netkaných textílií: dve strany uvádzajúce rovnakú látku s rôznymi číslami. Keď je problémom samotný cieľový rozsah, keď kupujúci potrebuje okno priepustnosti, ktoré súčasný recept nemôže dosiahnuť, oprava je zvyčajne proti prúdu, v konfigurácii lúča, fúkanom zaťažení alebo dizajne lepenia. To je úroveň, na ktorej pracujeme: ako výrobca kompletných liniek PP spunbond a meltblown od jednonosných S až po päťnosníkové SMMSS, v šírkach od 1600 do 4200 mm, staviame výrobnú linku na základe vlastností tkaniny, ktoré musí zákazník dodržiavať, vrátane vzduchovej priepustnosti. Ak zvažujete nový vlasec so špecifikáciou založenou na priepustnosti, ste vítaní porozprávajte sa o možnostiach konfigurácie s našimi inžiniermi skôr, ako sa zaviažete.


 +8613621544385
 č. 29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., Čína
